Profall conçoit et fabrique des profilés en aluminium sur plan et les complète par des usinages de précision, dont le micro-perçage. Découvrez dans cet article comment il fonctionne, quelles technologies existent et comment le demander pour votre projet.
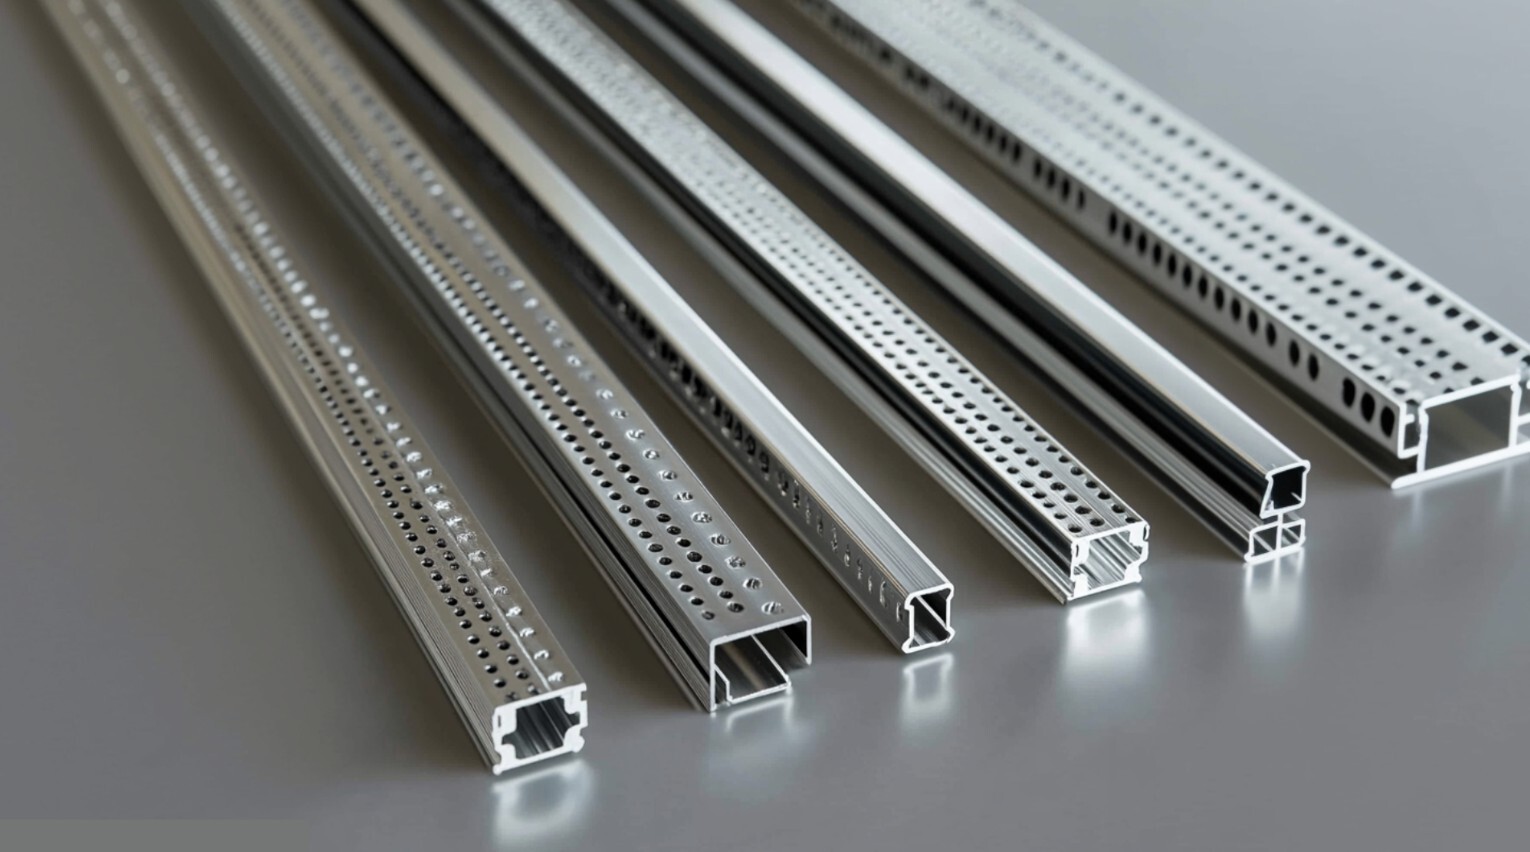
Dans cet article, nous abordons :
- Qu'est-ce que le micro-perçage et en quoi se distingue-t-il du perçage traditionnel
- Micro-perçage mécanique ou micro-perçage laser sur aluminium
- Paramètres techniques du micro-perçage sur profilés en aluminium
- Applications industrielles du micro-perçage sur profilés en aluminium
- Micro-perçage sur profilés spéciaux et sections complexes : l'approche Profall
- Comment demander un micro-perçage sur profilés en aluminium à Profall
Qu'est-ce que le micro-perçage et en quoi se distingue-t-il du perçage traditionnel
Le micro-perçage est l'usinage qui permet de réaliser des trous de très petit diamètre, par convention inférieur au millimètre, en contrôlant rigoureusement leur position, leur forme et leurs dimensions. On y a recours lorsqu'un composant doit accueillir des passages pour l'air ou les fluides, ou des points de fixation pour des éléments de petite taille.
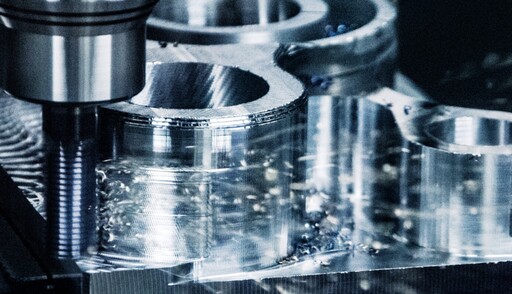
Trois technologies sont principalement utilisées : le micro-perçage mécanique, avec des micro-forets en carbure montés sur des broches à grande vitesse ; le micro-perçage laser, qui vaporise la matière sans contact ; l'électroérosion, employée surtout sur les matériaux les plus durs.
Par rapport au perçage traditionnel, ce n'est pas seulement l'échelle qui change : c'est tout le procédé. Les micro-forets sont fragiles et ne supportent ni les vibrations ni les efforts excessifs. Il faut des vitesses de rotation élevées, des avances calibrées et des cycles qui évacuent le copeau à chaque passe. Le positionnement devient lui aussi critique : sur un trou de quelques dixièmes de millimètre, le moindre écart pèse bien plus que sur un trou traditionnel.
Micro-perçage mécanique ou micro-perçage laser sur aluminium
Mécanique et laser aboutissent au même résultat, un trou de quelques dixièmes de millimètre ou moins, mais avec des caractéristiques différentes. Les connaître aide à choisir la technologie adaptée à votre composant.
Micro-perçage mécanique
- Précision : il produit des trous cylindriques, aux parois régulières et au diamètre constant sur toute la profondeur.
- Diamètre minimal : les micro-forets du commerce descendent jusqu'à environ un dixième de millimètre.
- Profondeur : avec des cycles de perçage avec débourrage, on atteint des profondeurs égales à plusieurs fois le diamètre, selon l'outil et l'alliage.
- Effet sur la matière : l'enlèvement de matière se fait à froid et n'altère pas la structure métallurgique de l'alliage. Le seul point à gérer est la bavure en sortie de trou.
Micro-perçage laser
- Précision : il permet de réaliser un très grand nombre de trous en peu de temps, mais les trous ont tendance à être légèrement coniques.
- Diamètre minimal : il descend jusqu'à quelques dizaines de microns.
- Profondeur : elle diminue à mesure que l'épaisseur augmente. Le laser donne le meilleur de lui-même sur les parois minces.
- Effet sur la matière : il génère une zone affectée thermiquement autour du trou et une couche de matière refondue sur les parois. L'aluminium réfléchit la lumière et conduit bien la chaleur : il exige donc des sources laser spécifiques.
Laquelle utilise-t-on sur les profilés extrudés ? Pour l'usinage des profilés en aluminium, la solution la plus répandue est le micro-perçage mécanique à commande numérique. Les parois d'un profilé extrudé ont des épaisseurs de l'ordre du millimètre ou plus, les trous doivent respecter des tolérances dimensionnelles définies et doivent souvent être positionnés par rapport à d'autres usinages réalisés sur la même pièce, comme des fraisages et des perçages. Le laser trouve surtout sa place sur les tôles et les parois minces, là où il faut des milliers de trous et où la conicité ne pose pas de problème.
Paramètres techniques du micro-perçage sur profilés en aluminium
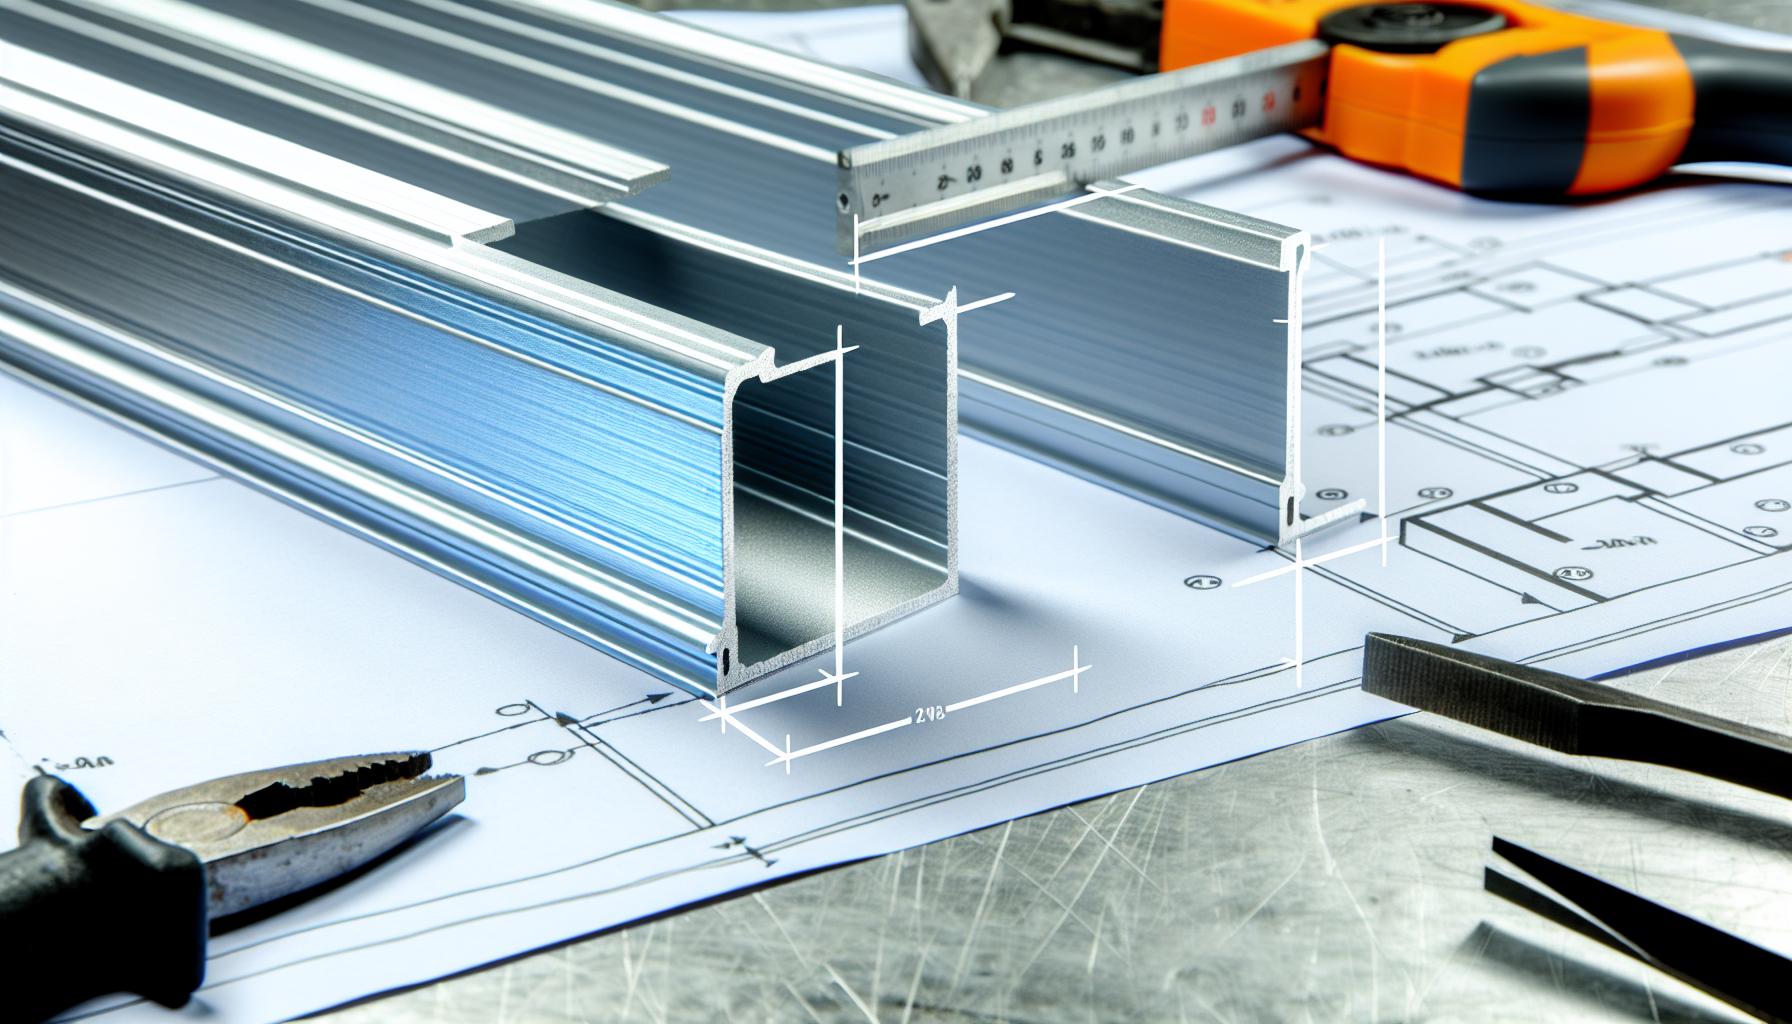
Un projet de micro-perçage se définit à partir de quelques paramètres clés. Ce sont les mêmes que notre bureau technique vérifie lors de l'analyse de faisabilité.
- Diamètre du trou : de quelques dixièmes de millimètre jusqu'aux limites des micro-forets disponibles. Plus le diamètre est petit, plus le procédé doit être maîtrisé.
- Profondeur : elle dépend de l'épaisseur de la paroi et du rapport entre profondeur et diamètre. Un trou débouchant dans une paroi mince est plus simple qu'un trou borgne profond.
- Tolérances : elles varient selon le diamètre, la profondeur, l'alliage et la géométrie du profilé. Elles sont définies au cas par cas sur le plan technique.
- Alliage : Profall fabrique ses profilés extrudés avec des alliages dits tendres des séries 1000, 3000 et 6000. Les alliages de la série 6000, en particulier 6060, 6063 et 6005, offrent une bonne usinabilité et sont les plus indiqués pour les composants usinés. Les alliages de la série 1000, d'une pureté minimale de 99,5 %, sont plus tendres et nécessitent des paramètres spécifiques pour éviter que le copeau ne colle à l'outil.
Pour évaluer la faisabilité d'un projet, il est utile de prendre en compte dès le départ quelques critères :
- le rapport entre profondeur et diamètre du trou ;
- l'épaisseur de la paroi et la présence éventuelle de chambres ou de cavités derrière le point de perçage ;
- la distance par rapport aux bords et entre les trous ;
- la surface d'entrée, plane ou courbe, et son accessibilité ;
- le nombre de trous et leur répartition sur le profilé ;
- les finitions ultérieures : l'anodisation et le laquage ajoutent une couche superficielle qui, sur des trous aussi petits, doit être prise en compte dès la conception.
Applications industrielles du micro-perçage sur profilés en aluminium
Le micro-perçage aluminium devient indispensable lorsqu'un composant doit rester léger tout en gérant avec précision le passage de l'air, des fluides ou des câbles.
- Aéronautique et spatial. Les micro-trous créent des passages pour l'air et les fluides dans des composants où chaque gramme et chaque écart dimensionnel comptent.
- Électronique. Dans les dissipateurs thermiques et les boîtiers de cartes, les micro-trous favorisent la circulation de l'air et accueillent des points de fixation pour des composants miniaturisés. L'aluminium extrudé est déjà incontournable dans ce domaine, comme le montrent les profilés en aluminium pour l'électronique réalisés par Profall.
- Éclairage technique. Sur les profilés pour l'éclairage, le micro-perçage sert surtout à ventiler les modules LED et à faire passer les câbles. Découvrez nos profilés en aluminium pour l'éclairage.
- Médical. Les équipements médicaux exigent des composants répétables, avec des trous calibrés pour l'air, les fluides ou les capteurs.
- Automobile de précision. Capteurs, passages de fluides et composants allégés exigent des trous de petite taille positionnés avec exactitude. Découvrez nos profilés en aluminium pour l'automobile et pour le secteur électromécanique.
Dans chacun de ces secteurs, le micro-perçage transforme un profilé extrudé en un composant prêt à être intégré au produit final.
Vous avez besoin d'un profilé en aluminium micro-percé sur mesure ? Avec le configurateur Profall, vous pouvez commencer à définir votre projet de manière simple et guidée, en indiquant la forme, les dimensions, la quantité et les caractéristiques requises. Notre équipe technique évaluera la faisabilité et vous accompagnera dans le choix de la solution la plus adaptée.
Micro-perçage sur profilés spéciaux et sections complexes : l'approche Profall
90 % de la production Profall est consacrée aux profilés spéciaux : des sections non standard, souvent avec des parois minces et des chambres internes. Grâce à notre presse et notre ligne d'extrusion de 850 tonnes, nous réalisons des profilés de petites et moyennes dimensions, y compris d'une grande complexité technique. C'est précisément sur ces géométries que le micro-perçage devient un défi.
Les principales difficultés sont au nombre de trois :
- Bridage : le profilé doit être maintenu de façon stable sans déformer les parois minces ou les sections ouvertes. Un serrage inadapté décale la position du trou.
- Positionnement : chaque trou doit être référencé par rapport à la géométrie réelle du profilé, qui a ses propres tolérances d'extrusion. Il faut des références claires, convenues dès le plan.
- Accessibilité : percer sur des surfaces courbes, à proximité de nervures ou sur des parois avec une chambre à l'arrière exige des orientations d'outil et des cycles d'usinage spécifiques.
Notre atout est de gérer conception, extrusion et usinage comme un flux unique. Notre bureau technique analyse le projet dès les premières étapes et identifie les points critiques avant que le profilé n'entre en production. Si nécessaire, la section elle-même peut être étudiée pour faciliter le micro-perçage, par exemple en prévoyant des surfaces de référence ou des zones planes au droit des trous. Les tolérances sont définies et partagées sur le plan, au cas par cas, en fonction de l'application.
Ce niveau de détail est rendu possible par RC Ramera, l'entreprise qui a rejoint le groupe Profall et qui est spécialisée dans l'usinage de haute précision de l'aluminium. RC Ramera réalise le micro-perçage avec des tolérances serrées, forte de plus de 40 ans d'expérience et d'un parc machines comprenant des centres d'usinage CNC 5 axes capables d'usiner toutes les faces du profilé, sur des barres jusqu'à 8 mètres. Pour vous, cela signifie un seul interlocuteur du profilé extrudé à la pièce finie, finitions d'anodisation et de laquage comprises.
Vous souhaitez en savoir plus sur nos autres usinages ? Lisez nos guides sur l'usinage CNC de l'aluminium et sur le fraisage des profilés extrudés.
Comment demander un micro-perçage sur profilés en aluminium à Profall
Demander un profilé micro-percé est simple. Plus les informations initiales sont complètes, plus la réponse sera rapide.
- Envoyez le plan technique. Indiquez pour chaque trou :
- le diamètre ;
- la position et les cotes de référence par rapport au profilé ;
- la profondeur, en précisant si le trou est débouchant ou borgne ;
- la tolérance requise ;
- le nombre de trous et le pas, s'il s'agit d'une série.
Ajoutez également l'alliage, la finition de surface, la longueur des pièces et les quantités prévues.
- Recevez le retour de faisabilité. Notre bureau technique analyse votre demande, vérifie les paramètres et vous propose d'éventuelles optimisations.
- Validez le prototype et la présérie. Avant la production, vous pouvez vérifier le composant grâce à notre service de prototypage rapide et production de présérie.
- Lancez la production. Nous gérons les petits comme les grands lots, à partir d'une quantité minimale de 300 kg. Les délais de livraison dépendent de la complexité de l'usinage et sont définis avec vous lors de l'offre.
Créez sans limites : demandez un devis pour vos profilés en aluminium micro-percés sur mesure.
Contactez-nous